Rodamiento estándar frente a personalizado de giro: cómo elegir
27 de julio de 2026
Cómo calcular la capacidad de carga de un cojinete giratorio: una guía de selección paso a paso
14 de septiembre de 2026
Rotación Rodamiento Instalación Procedimiento y Holgura Lista de comprobación
¿Sabías que un montaje incorrecto provoca más del 60 % de los fallos prematuros de los componentes rotativos? Aplicar un estricto procedimiento de instalación de cojinetes de giro es la forma más eficaz de proteger tu maquinaria pesada. Si instalas un cojinete de giro de forma incorrecta, corres el riesgo de que se produzca una deformación estructural inmediata, un desgaste grave de los engranajes y costosos tiempos de inactividad.
En esta guía completa, te explicaremos paso a paso los pasos esenciales, las comprobaciones previas a la instalación y los ajustes de holgura necesarios para montar tu rodamiento a la perfección.
La importancia de seguir un procedimiento riguroso de instalación de los cojinetes de giro
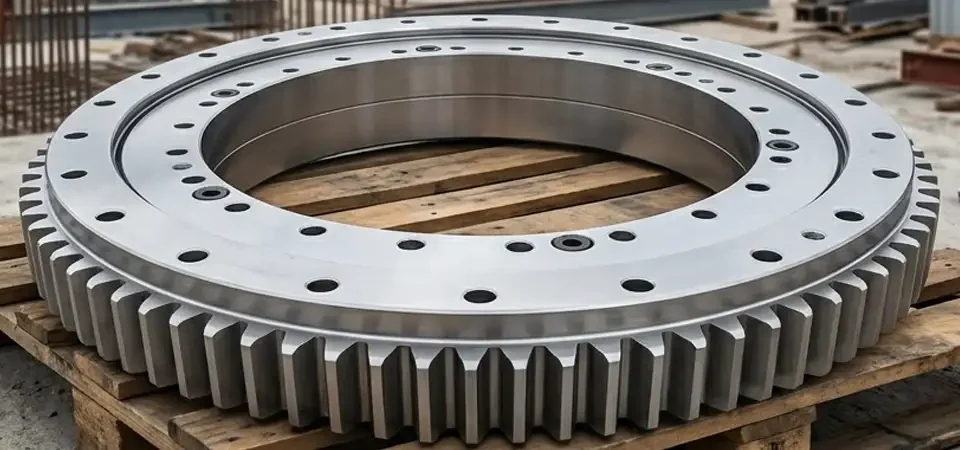
En primer lugar, una corona giratoria no es simplemente un rodamiento estándar, sino un elemento de unión estructural fundamental. Transmite enormes cargas axiales, fuerzas radiales y momentos de inclinación entre las partes fijas y giratorias de la máquina.
Por consiguiente, cualquier desviación durante el montaje reduce significativamente la vida útil del componente. Un procedimiento de giro rodamiento de instalación estandarizado garantiza que el rodamiento permanezca perfectamente nivelado y rígido. Además, esto evita la adherencia interna, que puede destruir los elementos de rodadura de forma rápida. a32> destruir los elementos de rodadura y la pista de rodadura.
Preinstalación: Comprobación Montaje Estructura Nivelación
Antes incluso de sacar el rodamiento de su embalaje, debes inspeccionar el bastidor de montaje. La superficie de apoyo debe estar perfectamente limpia, ser rígida y estar nivelada.
Si la superficie de montaje es irregular, atornillar el cojinete lo obligará a deformarse. Por lo tanto, debes utilizar un nivel láser o galgas de precisión para comprobar la planitud estructural. Como norma general, la desviación máxima permitida suele ser inferior a 0,1 mm por metro de circunferencia. Si su bastidor supera esta tolerancia, deberá mecanizar de nuevo la superficie o aplicar una resina epoxi especializada para nivelarla.
Además, debes limpiar a fondo todas las superficies de unión de forma minuciosa. Elimina cualquier óxido, pintura, salpicaduras de soldadura, o productos de conservación para el transporte utilizando un disolvente comercial. Una superficie limpia garantiza la máxima fricción y estabilidad.
Proceso de instalación paso a paso
Once you have verified the mounting structure, you can begin the actual assembly. Follow these three critical steps carefully to ensure a perfect fit.
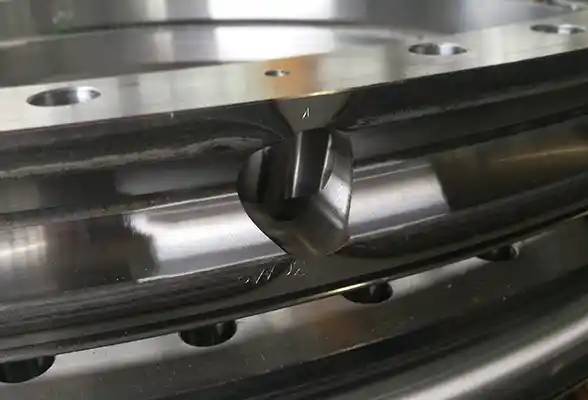
1. Positioning the Hardness Gap (Soft Zone)
Every slewing ring has a "soft zone" on both the inner and outer rings. This is the unhardened gap where the induction hardening process starts and ends. Manufacturers typically mark this spot with an "S" stamped on the face, or with a red paint line.
You must position this soft zone in the non-load area of your machine. Specifically, place the "S" mark at a 90-degree angle to the main load axis. For example, on an excavator, place the soft zone perpendicular to the digging arm. This placement prevents the heavy rolling loads from repeatedly passing over the weakest part of the raceway.
2. Gear Backlash Adjustment
If your slewing ring features an internal or external gear, adjusting the backlash is a mandatory step. Backlash refers to the slight gap between the bearing's gear teeth and the driving pinion gear.
Si tu anillo de giro cuenta con un engranaje interno o externo, ajustar el juego es un paso obligatorio. El juego se refiere a la ligera separación entre los dientes < a23> engranaje dientes y el piñón de accionamiento engranaje.
3. Orden de apriete de los tornillos
Por último, debes fijar el rodamiento con pernos estructurales de alta resistencia (normalmente de grado 10.9 o 12.9). Nunca utilices pernos estándar para esta aplicación.
Debes aplicar fijador de roscas a los pernos y apretarlos con una llave dinamométrica calibrada. No los aprietes siguiendo un simple círculo. En su lugar, debes seguir una secuencia de apriete en «estrella» o «cruz».
En primer lugar, apriete todos los tornillos al 30 % de su valor de par de apriete final.
En segundo lugar, repite el patrón en cruz, apretándolos hasta el 80 %.
Por último, realiza una última pasada hasta alcanzar el 100 % del par de apriete requerido. Este método gradual y entrecruzado garantiza una distribución uniforme de la presión y evita que el cojinete se deforme.
Pruebas y lubricación tras la instalación
Una vez finalizado el proceso de apriete de los tornillos, no se puede poner en marcha la máquina a plena velocidad de inmediato. Debes hacer girar lentamente el cojinete, ya sea manualmente o a una velocidad muy baja. Presta mucha atención para detectar cualquier ruido de roce o punto de fricción, ya que estos indican una deformación estructural o un juego incorrecto.
Una vez que compruebes que gira con suavidad, inyecta grasa EP (de presión extrema) a base de litio nueva en todos los racores de lubricación mientras haces girar el rodamiento. De este modo, la grasa se distribuye uniformemente por las pistas de rodadura.
Optimiza hoy mismo la vida útil de tu equipo
Si se sigue al pie de la letra este procedimiento de instalación de cojinetes giratorios, se eliminan las causas más comunes de fallo mecánico. Una manipulación adecuada, comprobaciones precisas de la planitud y un apriete cuidadoso de los pernos son las claves para garantizar la fiabilidad a largo plazo.
¿Sufres vibraciones excesivas, desgaste de los engranajes o problemas de instalación? Ponte en contacto con nuestro equipo técnico hoy mismo. Nuestros ingenieros de aplicaciones ofrecen asesoramiento in situ, fabricación a medida y soluciones de giro para aplicaciones pesadas adaptadas a tus especificaciones exactas.